
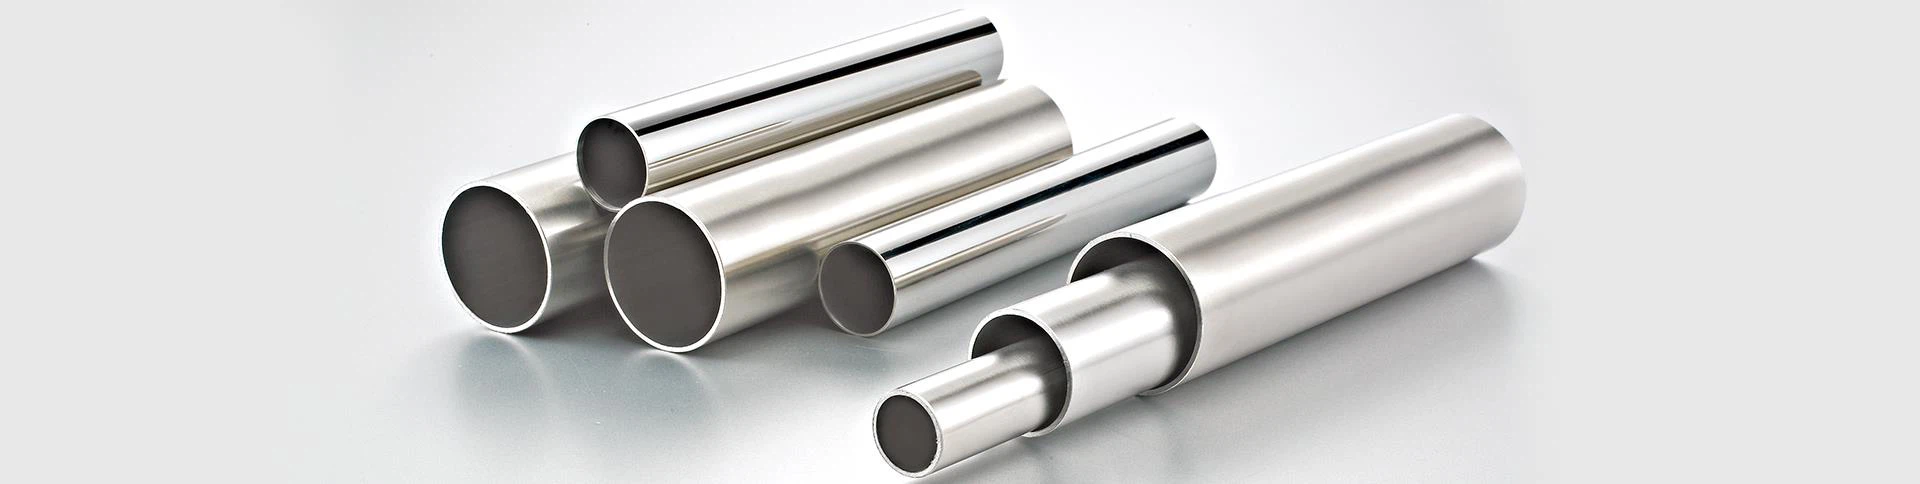

Napríklad pri zváraní z nehrdzavejúcej ocele s hrúbkou 0. 5 mm ~ 2 mm by mal byť zvarový šev obojstranný, hladký a bez ostrapkov a nemal by byť povolený žiadny podrezanie a prienik. Problémy so zváraním materiálu úzko súvisia so vstupom tepla. Ak je prívod tepla veľký a ochladzovanie je pomalé, ľahko sa vyskytuje popraskanie za horúca, popraskanie koróziou a deformácia. 0010010 nbsp;
Pri metóde zvárania je tepelný príkon oblúkového volfrámového argónového oblúka malý a okrem argónu má tiež argónový plyn chladiaci účinok, ktorý zlepšuje odolnosť zvarového švu proti trhlinám a znižuje deformáciu zvárania nehrdzavejúcej ocele. 0010010 nbsp;
Okrem toho teplo generované volfrámovým pólom je malé a volfrámový oblúk je stabilný a stále môže horieť stabilne pri veľmi malom zváracom prúde, zvlášť vhodný pre zváranie tenkostennou nehrdzavejúcou oceľou. Na zváranie tenkostennej nehrdzavejúcej ocele by sa mala zvoliť metóda.
Pošlite e-mail na adresu:sxthsteel@sxth-group.com 0010010 nbsp; získate viac informácií.
Shaanxi Tonghui Steel Co., Ltd, ako popredná spoločnosť v Číne, ktorá sa venuje distribúcii, spracovaniu a 0010010 nbsp; exportovaniu 0010010 nbsp; rúrok / plechov / zvitkov / tyčí / profilov / armatúr z nehrdzavejúcej ocele / drôty atď. dlhšie ako 10 roky. 0010010 nbsp;


