
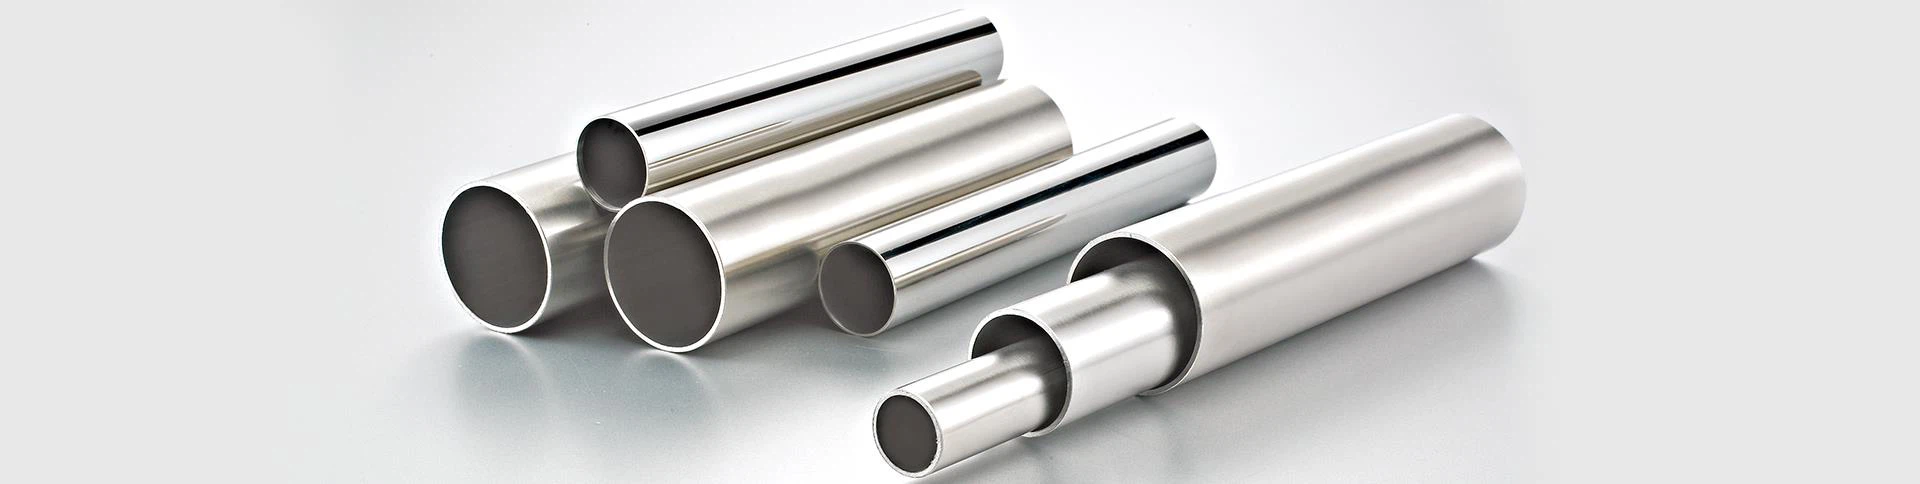
Rúry ťahané za studena a rúry valcované na povrchsú dve bežné metódy spracovania rúr, sú vo výrobnom procese a rozsahu použitia a existujú zjavné rozdiely. Nasleduje podrobný úvod do výrobného procesu týchto dvoch typov rúr a rozsah ich použitia.

Po prvé, proces výroby rúr ťahaných za studena
Rúry ťahané za studena sú nútené natiahnuť oceľovú rúru pri izbovej teplote, aby sa dosiahla požadovaná veľkosť a presnosť. Proces výroby rúr ťahaných za studena zahŕňa hlavne tieto kroky:
1. Výber surovín: zvyčajne vyberte bezšvíkové oceľové rúry ako surovinu pre rúry ťahané za studena, povrch oceľovej rúry musí byť hladký, bez trhlín, inklúzií alebo iných defektov.
2. Vyrovnávanie oceľových rúr: surovina sa narovnáva, aby sa eliminoval jav ohýbania a krútenia oceľovej rúry a aby sa zabezpečila stabilita oceľovej rúry v procese ťahania.
3. Mazanie oceľových rúr: naneste mazivo na povrch oceľovej rúry, aby ste znížili odpor trenia v procese naťahovania a zlepšili účinnosť naťahovania oceľových rúr.
4. Nútené naťahovanie: vložte oceľovú rúrku do stroja na ťahanie za studena a pretlačte oceľovú rúrku cez naťahovaciu formu, aby ste dosiahli požadovanú veľkosť a presnosť.
5. kontrola kvality: kontrola kvality oceľovej rúry po natiahnutí, vrátane kontroly vzhľadu, merania veľkosti, skúšky mechanických vlastností atď., aby sa zabezpečilo, že kvalita oceľovej rúry spĺňa požiadavky.
Proces výroby rúr ťahaných za studena má výhody vysokej rozmerovej presnosti, dobrej kvality povrchu, rovnomernosti hrúbky steny atď., Vhodné na výrobu vysoko presných a vysokokvalitných požiadaviek na rúry, ako sú ropné obaly, kotlové rúry. , a tak ďalej.
Po druhé, proces výroby jemne valcovaných rúr
Rúra valcovaná na dokončenie sa valcuje v zahriatom stave oceľovej rúry tak, aby dosiahla požadovaný rozmer a presnosť. Výrobný proces jemne valcovaných rúr zahŕňa najmä tieto kroky:
1. Výber surovín: zvyčajne si ako surovinu na konečnú úpravu valcovaných rúr vyberte predvalky na kontinuálne odlievanie alebo bezšvíkové oceľové rúry, povrch suroviny musí byť čistý, bez trhlín, bez inklúzií a iných defektov.
2. tepelná úprava: surovina sa zahreje na vhodnú teplotu, aby sa zlepšila jej plasticita, aby sa uľahčil následný proces valcovania.
3. proces valcovania: ohriate suroviny vložíme do valcovacej stolice a prevaľkáme ich cez valce tak, aby postupne dosiahli požadovanú veľkosť a presnosť.
4. Spracovanie chladením: Po dokončení valcovania sa oceľová rúra ochladí, aby sa eliminovalo vnútorné napätie a zlepšila sa stabilita rúry.
5. Kontrola kvality: kontrola kvality valcovanej oceľovej rúry, vrátane kontroly vzhľadu, merania veľkosti, skúšky mechanických vlastností atď., Aby sa zabezpečilo, že kvalita oceľovej rúry spĺňa požiadavky.
Výrobný proces valcovaných rúr má výhody vysokej efektívnosti výroby, nízkych nákladov, vysokej rozmerovej presnosti, vhodnej na výrobu veľkých množstiev a všeobecných požiadaviek na presnosť rúr, ako sú stavebné rúrky a rúrky na prenos tekutín.
Po tretie, rozdiel medzi rozsahom použitia rúr ťahaných za studena a rúrok valcovaných na konečnú úpravu
1. Rôzne aplikačné scenáre: Rúry ťahané za studena sa používajú hlavne pri požiadavkách na presnosť rúr, povrchovú úpravu a rovnomernosť hrúbky steny pri vysokých príležitostiach, ako je ropa, chemický priemysel, elektrická energia a iné priemyselné odvetvia. A jemne valcované rúry sú vhodné pre všeobecné požiadavky na presnosť rúr, ale pre veľké príležitosti, ako je stavebníctvo, strojárstvo, automobilový priemysel a iné priemyselné odvetvia.
2. Rôzne výrobné náklady: proces výroby rúrok ťahaných za studena je pomerne zložitý, vyžaduje si vysoké investície do zariadenia a náklady na prácu, takže výrobné náklady sú vyššie. Výrobný proces jemne valcovaných rúr je relatívne jednoduchý, s vysokou efektívnosťou výroby a nízkymi nákladmi.
3. Mechanické vlastnosti rozdielu: rúrka ťahaná za studena v procese ťahania podlieha veľkej plastickej deformácii, takže má dobrú pevnosť a húževnatosť, ktorá je vhodná na odolávanie veľkým tlakom a nárazom. Jemne valcovaná rúrka v procese valcovania tlakom je malá, jej mechanické vlastnosti sú relatívne zlé, vhodné na znášanie všeobecných tlakov a zaťažení.
Stručne povedané, za studena ťahané rúry a hotové valcované rúry vo výrobnom procese, rozsah použitia, existujú zjavné rozdiely. V praktickej aplikácii by sa mal vybrať vhodný typ potrubia podľa špecifických potrieb a scenárov, aby sa zabezpečila kvalita projektu a ekonomické výhody.


